电子束焊接(EBW)是应用在航空航天业行业的精密焊接技术。从小型薄壁的精密传感器到大型叶片及驱动部件,电子束焊接为飞机和航天器提供高精度和高可靠性的焊接技术。航空航天工业中需要焊接的常见材料包括各种铝合金、铬镍铁合金、不锈钢、钛等。在这里,我们探讨了电子束焊接(EBW)在塑造航空航天工程的五个关键应用。
电子束焊接广泛应用于结构部件的制造,例如机身部分、机翼组件和发动机支架。它能够对从铝合金到钛等各种材料进行高强度、无缺陷的焊接、大容身,这使得它对于确保航空航天器的结构完整性和使用寿命不可或缺。焊接引起的变形会导致尺寸不精确和不对准,这在航空航天制造中一直是需要解决的问题。电子束焊接的低热量输入和精确控制使焊接过程中的变形降到最低。通过保持严格的公差和减少焊后返工,制造商可以提高航空航天组件的整体质量和配合,减少装配时间和成本。Turbine Engine Manufacturing
在涡轮发动机中,会遇到极端的温度和压力,电子束焊接用于焊接涡轮叶片、轮叶和壳体等部件。EB 焊接提供的精确控制过热输入可实现焊缝变形最小化和卓越的机械性能,这对于保持发动机性能和效率至关重要。航空航天应用通常需要深熔透焊缝,以确保结构完整性和寿命。电子束焊接可以产生能够穿透厚材料的集中能量束。电子束焊接实现的深焊缝渗透增强了接头强度,并将缺陷风险降至最低,使其成为承受高应力和苛刻操作条件的航空航天部件的理想选择。在电子束焊接应用种,我们可以使用电子束焊接在不锈钢上焊接100mm,而激光焊接可以实现大约4-8mm的穿透,传统的焊接方法,如TIG焊接甚至更少。EB 焊接在燃油系统组件(包括油箱、管道和歧管结构)的组装中发挥着至关重要的作用。由于电子束焊接热影响区非常小,EB焊接可确保燃油密封系统的完整性,从而降低飞行期间燃油泄漏或燃烧危险的风险。热影响区过大(HAZ)会损害焊接部件的完整性,特别是在钛和铝合金等热敏感航空航天材料中。电子束焊接以其低热输入特性而引人注目。紧密聚焦的电子束可以精确控制热分布,最大限度地减少热影响区大小,热变形和相关材料性能的退化。这一优势确保了关键的航空航天部件在高温、高压和机械应力下保持其结构完整性和可靠性能。Spacecraft Propulsion Systems
在航天器推进领域,可靠性至关重要,电子束焊接用于制造火箭发动机喷嘴、燃烧室和推进剂箱等推进系统部件。电子束焊接能够精确焊接异种金属和特殊合金,非常适合满足太空任务严格的性能和安全要求。航空航天应用通常需要具有复杂几何形状和复杂接头结构的焊缝。电子束焊接提供了对电子束和整个焊接过程的各个方面的卓越控制,确保了精确和一致的结果。电子束的深度控制能够精确地操纵焊接池,并允许焊接小而微妙的区域。这种精度对于焊接薄壁、复杂部件和不同材料特别有利,使航空航天制造商能够在要求苛刻的应用中实现高质量的焊接。当电子束焊接在敏感的电子元件附近时,这种精确的光束控制也是至关重要的,因为热量可以集中在远离元件的区域。
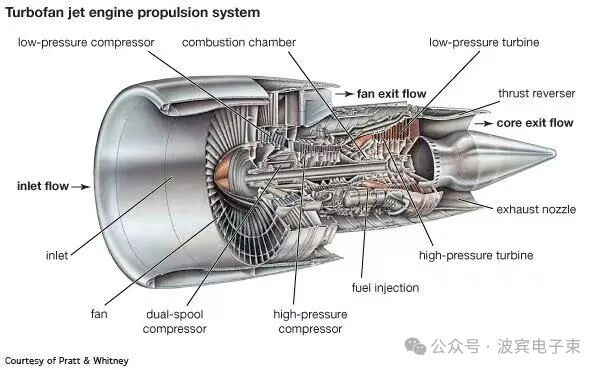
随着航空航天领域增材制造 (AM) 技术的出现,电子束焊接已成为后处理和连接增材制造零件的首选方法。EB 焊接能够创建复杂的几何形状和多材料结构,促进增材制造部件以高精度和完整性集成到更大的组件中。电子束焊接是航空航天工业的关键技术,支持各种应用中关键部件的制造。电子束焊接能够以无与伦比的精度、效率和可靠性提供高质量焊接,使其成为推进航空航天工程和探索领域不可或缺的工具。在快节奏的航空航天业,效率至关重要。由于电子束的功率和自动化的使用,电子束焊接提供了显著的焊接速度。电子束的效率允许以最小的热量输入和相对较快的零件冷却进行快速连续焊接。自动化允许每个腔室周期焊接多个部件,这进一步提高了过程的速度。提高焊接速度意味着缩短生产时间,使航空航天制造商能够满足苛刻的项目时间表,同时保持高质量的焊接。
金属接头的精密焊接在航天应用部件的生产中发挥着重要作用。
The precision welding of metallic joints plays an important role in the production of components for space applications.
近年来,阀门制造中出现了与焊接质量问题相关的异常情况,焊接故障危及了太空项目、资格活动和(在某些情况下)任务,造成大量成本和延误。
电子束 (EB) 焊接 目前用于流量控制阀的关键焊接,而激光焊接则应用于二次(内部)焊接。该项目的总体目标是展示电子束焊接和激光焊接在当前阀门中使用的焊接类型和材料的焊接质量方面的最新技术水平。未来的一个关键目标是激光焊接成为流量控制阀内选定关键焊接的可行替代方案。在与欧洲航天局和位于德国兰波尔德斯豪森的空中客车防务与航天有限公司对该流程进行彻底审查后,该项目的主要领域是电子束和激光焊接的“基线材料表征”、“焊接工艺参数优化”、“优化焊接工艺的性能评估”和“演示器的制造和测试”。电路试验板设计已达成一致,并已开始为其开发焊接工艺。被评估的材料为347不锈钢、430不锈钢、Ti6Al-4V和17-7 CH900不锈钢。正在开发参数来比较激光和电子束焊接的结果。每种材料的初步熔化运行试验,以及异种和异种材料组合的对接焊,都已经进行。
目前正在通过目视检查、X 射线射线照相检查(使用传统和微焦点 X 射线技术)、扫描声学显微镜、破坏性切片、硬度测量和电子显微镜相结合来评估这些试验的结果,以确认稳定、已经建立了可接受的条件。焊缝质量按照航空航天标准 DIN 29595:2007-04“航空航天焊接–熔焊金属部件–要求”进行评估。
图 2:1。钛合金电子束焊
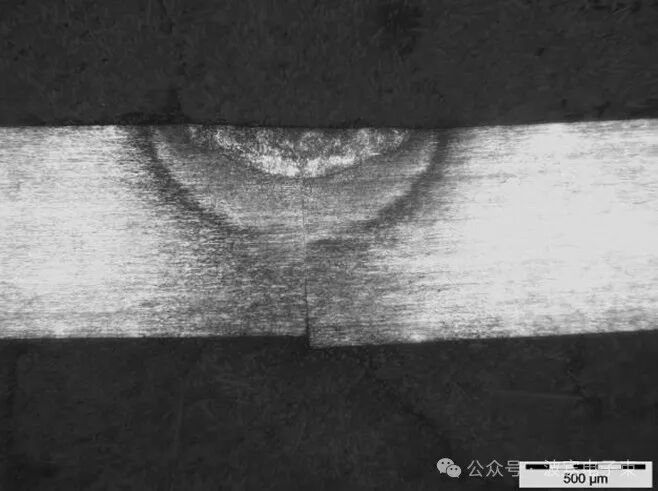
图 2:2。17-7PH 不锈钢脉冲 QCW 光纤激光焊接
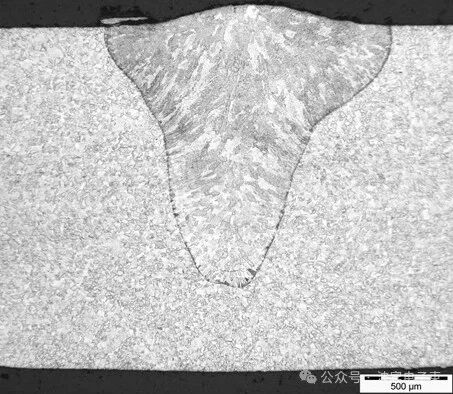
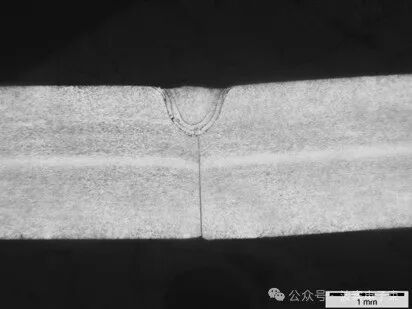
图 2:5。 347不锈钢脉冲QCW光纤激光对接焊
图 2:已对商定的感兴趣材料进行了 EB 和激光焊接试验,以实现特定的焊缝熔深深度和质量。图 1-5(并非全部比例相同)显示了示例结果。一旦确认了加工窗口,将对选定数量的其他焊接试片的性能进行详细分析,包括断裂韧性、疲劳裂纹扩展速率和应力腐蚀裂纹。 上述工作计划于2017年开始将导致选定的焊接工艺被推进到演示器的制造和测试中。
Pro-beam electron beam technology China officeRoom 2109, Tower 1, IFS building 409 Suzhou Avenue,苏州国际金融中心T1塔楼2109室,苏州大道东409号SIP, Suzhou, Jiangsu Province, ZIP 215004Pro-beam electron beam technology (changzhou) Co., LtdJintan district, Changzhou, Jiangsu Province, ZIP 213213

 波宾微信公众号